Rumah / Berita / Berita Industri / EDM Wire untuk Alat Ganti Automotif: Toleransi, Pilihan Mesin, Panduan Pembekal
EDM Wire untuk Alat Ganti Automotif: Toleransi, Pilihan Mesin, Panduan Pembekal
Rumah / Berita / Berita Industri / EDM Wire untuk Alat Ganti Automotif: Toleransi, Pilihan Mesin, Panduan Pembekal
EDM Wire untuk Alat Ganti Automotif: Toleransi, Pilihan Mesin, Panduan Pembekal
2026-09-21
Pertimbangkan pekerjaan biasa. Pembekal brek Tahap 1 memerlukan 240 sisipan D2 yang dikeraskan, setiap satu dengan alur pengedap 0.6 mm yang mesti menahan toleransi lebar yang ketat — dan menahannya selepas mengeras hingga 60 HRC. Setelah kosong dikeraskan, sel pengilangan yang memotong prototaip tidak lagi dapat memegang alur, dan pengisaran memerlukan roda bentuk tersuai serta lekapan tiga minggu. Nota di sudut lukisan itulah yang menggerakkan kerja ke mesin EDM wayar.
Panduan ini adalah untuk orang yang membuat panggilan itu: pengurus bilik alatan, jurutera proses dan pasukan pembelian yang menilai EDM wayar untuk perkakas automotif — sisipan die stamping, penebuk, sisipan acuan, alat pemotong karbida dan die laminasi EV. Ia merangkumi tempat proses itu sesuai, toleransi yang boleh dipegang, cara kelas mesin berbeza dan perkara yang perlu disahkan sebelum membuat pesanan.
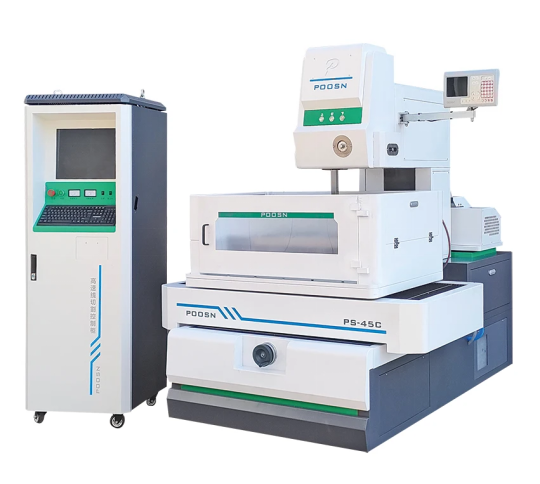
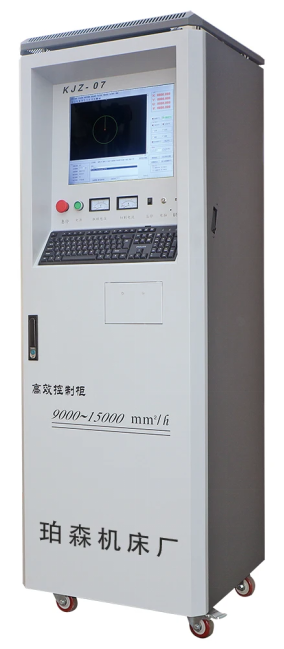
Mesin EDM wayar berkelajuan sederhana Siri POOSN PSC dengan kabinet kawalan CNCnya — pemotongan berbilang laluan untuk perkakasan ketepatan dan sisipan yang dikeraskan.
EDM wayar — juga EDM atau WEDM potong wayar bertulis — mengeluarkan bahan dengan nyahcas elektrik terkawal antara elektrod wayar nipis dan bahan kerja, terendam atau disiram dalam air ternyahion. Disebabkan wayar tidak pernah menyentuh bahagian, kekerasan, ketebalan dinding dan saiz ciri berhenti menjadi penghalang: keluli keras dan karbida yang tiada mesin pemotong canggih dipotong kepada saiz akhir dalam satu persediaan, tanpa daya pemotongan dan tanpa burr mekanikal.
Persoalan kejuruteraan bukanlah sama ada mesin EDM wayar boleh membuat bahagian itu. Selalunya boleh. Persoalannya ialah kelas mesin yang mana, sampul kerja yang mana dan keupayaan tirus mana yang sebenarnya diperlukan oleh pekerjaan itu — dan keupayaan membeli yang tidak akan digunakan oleh kedai adalah cara yang paling biasa untuk membuat pembelian ini salah.
Mengapa EDM wayar Digunakan untuk Perkakas Automotif
Empat kekangan mendorong perkakas automotif ke arah WEDM, dan ia biasanya muncul bersama-sama dan bukannya satu demi satu.
Kekerasan selepas rawatan haba. Sisipan dan tumbukan adalah melalui-keras, berkarburasi (biasanya 0.6–1.2 mm kedalaman kotak) atau diperbuat daripada karbida bersimen, kerana ia mesti bertahan ratusan ribu pukulan. WEDM mengeluarkan bahan melalui hakisan percikan dan bukannya dengan kelebihan canggih, jadi sisipan D2 atau SKD11 yang dikeraskan boleh disiapkan mengikut saiz selepas pengerasan — tanpa sebarang risiko herotan yang datang dengan pengisaran kemasan bahagian yang mengeras.
Saiz ciri di bawah jejari pemotong. Alur pengedap 0.6 mm mempunyai jejari sudut yang tidak boleh dihasilkan oleh pengisar akhir praktikal, dan dinding yang sama menghentikan slot penyuntik 0.4 mm atau sudut dalaman persegi. Wayar ialah alat: tiada jejari sudut alat untuk mengimbangi dan tiada jejari dalaman minimum melebihi jejari wayar serta jurang percikan.
Tiada daya pemotongan. Perumah dinding nipis, rusuk 0.8 mm pada pendakap struktur dan teras langsing yang panjang melencong di bawah beban pengilangan. WEDM pada dasarnya tidak menggunakan daya mekanikal, jadi dinding 0.5 mm boleh dipotong tanpa sokongan dan tanpa springback.
Kekerapan semakan. Die stamping mungkin diubah suai beberapa kali merentas program kenderaan apabila facelift, varian trim dan spesifikasi serantau tiba. Pada WEDM itu adalah suntingan program dan bukannya elektrod, lekapan atau alat bentuk baharu, yang pada kerja volum rendah hingga pertengahan selalunya melebihi kadar pemotongan yang lebih perlahan.
Peraturan praktikal: jika bahagian itu konduktif, lebih keras daripada kira-kira 45 HRC dan membawa ciri lebih sempit daripada 1 mm atau dinding lebih nipis daripada 1.5 mm, wayar EDM tergolong dalam laluan proses dari mula, tidak ditambah sebagai operasi menyelamat selepas pengilangan gagal.
Bahagian Automotif Biasa, Dies dan Perkakas Dipotong oleh Wire EDM
Ini adalah aplikasi yang sebenarnya tiba di mesin. Coraknya konsisten: bahagian itu dikeraskan, nipis atau disekat secara geometri untuk pemotong konvensional.
Nilai rujukan biasa sahaja. Keputusan sebenar bergantung pada konfigurasi mesin, bahan dan ketebalan bahan kerja, parameter pemotongan, bilangan pas, keadaan terma dan kaedah pemeriksaan. Angka-angka ini bukan nilai terjamin untuk mana-mana mesin dan tidak boleh disebut sebagai toleransi kontrak.
Kategori Bahagian
Bahan Biasa
Toleransi Rujukan Biasa
Sebab WEDM Dinyatakan
Setem die sisipan, tumbukan dan penari telanjang
D2, SKD11, Cr12MoV, karbida
0.003–0.008 mm
Potong selepas pengerasan; tiada herotan pengisaran
Sisipan acuan die-casting dan suntikan
H13, 8407, S136
0.005–0.010 mm
Rusuk sempit dalam dan dinding yang dirangka
Alih garpu dan perkakas penyegerak
20MnCr5, SCM415
0.008–0.012 mm
Permukaan berkarburasi serta ciri sudut yang ketat
Alur pengedap kaliper brek
Besi tuang, aloi aluminium
0.008–0.015 mm
Lebar alur di bawah jejari pemotong
Tempat duduk penyuntik dan lubang semburan
Keluli tahan karat yang dikeraskan
0.003–0.006 mm
Kebulatan dan keutuhan permukaan di dalam lubang
Perumah sensor dan sisipan penyambung
Loyang, tembaga berilium
0.010–0.020 mm
Dinding nipis yang tidak boleh mengambil daya pengapit
Alat pemotong karbida, bros dan reamer
Tungsten karbida
0.003–0.008 mm
Kekerasan melebihi hayat roda kasar ekonomi
Laminasi motor EV dan mati rotor
Karbida, keluli alat yang dikeraskan
0.002–0.005 mm
Tepi tanpa burr dan ketepatan laminasi bertindan
Dua kategori membayar mesin itu sendiri. Sisipan setem yang dikeraskan adalah kes klasik; Die laminasi EV adalah yang paling cepat berkembang, kerana burr di sana didarabkan merentasi ribuan helaian bertindan dan boleh menjadi litar pintas dalam stator atau rotor siap. EDM wayar boleh menghasilkan tepi bebas burr, dan pas kemasan tambahan boleh mengurangkan ketebalan lapisan recast dan meningkatkan integriti permukaan dengan ketara.
Bahan Sesuai untuk EDM Wayar Automotif
EDM sering dipanggil material-agnostik kerana ia hanya memerlukan kekonduksian elektrik. Dalam amalan, metalurgi masih mengubah kadar pemotongan, integriti permukaan dan bilangan hantaran yang diperlukan — perbezaan yang cukup besar untuk menjejaskan sebut harga.
Kumpulan Bahan
Tingkah laku dalam WEDM
Nota Praktikal
Keluli alat yang dikeraskan (D2, SKD11, Cr12MoV, H13)
Kumpulan paling mudah: berkelakuan baik, siram bersih, tahan toleransi merentas hantaran
Potongan berbilang pas pada sisipan 40 mm mencapai permukaan kemasan halus
Keluli yang dikarburkan dan dikeraskan kes
Sarung keras pada teras yang lebih lembut terhakis pada kadar yang berbeza; wayar ketinggalan dalam kes dan mempercepatkan dalam teras
Kurangkan parameter kekasaran dan periksa pembilasan; sudut menunjukkan perbezaan terlebih dahulu
Karbida bersimen
Potong dengan baik, tetapi keretakan mikro dan pengurangan kobalt adalah risiko sebenar pada tenaga nyahcas yang tinggi
Pengasaran tenaga rendah ditambah satu atau dua hantaran trim tambahan
Aloi titanium dan nikel (Ti-6Al-4V, Inconel)
Potong lebih perlahan daripada keluli pada ketebalan yang sama; susun semula risiko lapisan jika trim dilangkau
Minimum tiga lulus adalah perkara biasa di mana integriti permukaan adalah kritikal
Aloi aluminium dan kuprum
Aluminium memotong dengan cepat tetapi mungkin teroksida; kuprum dan loyang mengalirkan haba dan memotong dengan kurang cekap
Jangan sebutkan sama ada pada kadar sejam yang sama seperti keluli alat
Aloi karbida dan nikel ialah dua kumpulan yang menyimpan pas trim adalah ekonomi palsu, kerana kerosakan itu muncul beberapa minggu kemudian sebagai serpihan atau retak keletihan dan bukannya sebagai kegagalan dimensi serta-merta.
Apakah Toleransi yang Boleh Ditahankan oleh Wire EDM?
Toleransi yang dicetak pada lukisan dan toleransi yang boleh dipegang oleh kedai dalam pengeluaran adalah dua nombor berbeza. Kebanyakan volum perkakasan automotif terletak di tengah-tengah julat praktikal, iaitu di mana ekonomi wayar EDM paling menguntungkan.
Die yang dikeraskan dan sisipan acuan duduk di hujung yang paling ketat, kerana mengosongkan dan memotong kelegaan secara langsung menetapkan ketinggian burr dan kehidupan mati. Untuk mencapai jalur ini memerlukan mesin kelas ketepatan, persekitaran terkawal dan tiga hantaran atau lebih.
Tempat duduk penyuntik biasanya dikawal oleh kebulatan dan kemasan permukaan dan bukannya saiz mutlak — satu perbezaan penting semasa menulis spesifikasi pembelian.
Alih garpu dan alatan penyegerak mendarat dalam julat yang dikendalikan oleh mesin berkelajuan sederhana dengan dua pas pemotongan dengan selesa dan berulang.
Alur pengedap kaliper brek biasanya hantaran kasar ditambah satu hantaran trim pada kebanyakan kelas mesin.
Kurungan struktur dan tetulang adalah kategori paling longgar, di mana pemotongan kelajuan tinggi satu laluan biasanya mencukupi melainkan keperluan kualiti tepi menyatakan sebaliknya.
Di bawah jalur penamat halus, keluk kos bertukar curam ke atas: anda memerlukan persekitaran terkawal suhu, tiga hantaran atau lebih, suapan wayar yang lebih perlahan dan tahap disiplin pengendali yang tidak semua kedai boleh mengekalkan dalam tiga syif. Pada akhirnya, pesaing yang jujur ialah pemotongan laser atau plasma definisi tinggi dan bukannya pengilangan.
Mengasingkan toleransi yang sebenarnya diperlukan oleh pelanggan daripada toleransi yang dicetak pada lukisan adalah tabiat paling berharga dalam perniagaan ini. Petikan boleh berganda apabila nota umum yang ditulis untuk permukaan berfungsi digunakan pada permukaan yang tidak pernah menyentuh bahagian lain.
EDM Wayar Kelajuan Tinggi lwn Kelajuan Sederhana lwn Large-Tirus
EDM wayar berkelajuan tinggi , selalunya dibina di sekitar platform DK77, memberikan kos terendah setiap milimeter persegi potongan. Ia adalah jawapan yang tepat untuk kurungan, stok shim, pukulan mudah dan apa-apa kerja di mana jalur yang lebih longgar boleh diterima.
EDM wayar kelajuan sederhana terletak di antara mesin berkelajuan tinggi dan ketepatan. Ia menambah pemotongan berbilang laluan terkawal dan pemacu wayar yang lebih tegar, dan gabungan itulah yang menggerakkan jalur boleh dicapai dari hujung longgar ke hujung penamat halus — satu sebab mesin kelajuan sederhana dinyatakan secara meluas untuk perkakas automotif. Kos setiap potong adalah lebih tinggi daripada mesin berkelajuan tinggi, tetapi kadar sekerap dan jam kemasan manual kedua-duanya jatuh.
Pemotongan berbilang pas ialah keupayaan dan bukannya kelas mesin: hantaran kasar diikuti oleh satu atau lebih hantaran trim pada tenaga nyahcas yang semakin rendah. Setiap mesin berkelajuan sederhana dan ketepatan menyokongnya, dan itulah yang memberikan kedua-dua toleransi yang lebih ketat dan spesifikasi automotif kemasan permukaan yang lebih halus yang diperlukan — pemotongan satu laluan tidak pernah mencapainya. Sahkan bilangan trim melepasi sokongan kawalan sebelum melihat apa-apa lagi, kerana nombor itu menetapkan lantai pada toleransi yang boleh dicapai.
Mesin EDM wayar ketepatan , yang memegang jalur paling ketat dengan wayar yang lebih kecil, adalah wajar terutamanya untuk cetakan laminasi EV, perkakas penyuntik dan kerja karbida di mana toleransi dan keperluan integriti permukaan adalah benar-benar ketat. Kosnya jauh lebih tinggi dan memerlukan persekitaran terkawal.
Beli kelas yang meliputi jalur toleransi yang anda perlukan, bukan lukisan paling ketat dalam fail, kerana jurang harga antara kelas jauh lebih besar daripada perbezaan kualiti yang boleh dicapai pada kerja automotif biasa.
Cara Memilih Mesin EDM Wayar yang Tepat untuk Perkakas Automotif
Pemilihan berfungsi lebih baik dari bahagian daripada dari katalog. Jalankan rantai ini mengikut urutan:
Saiz bahagian dan berat — menetapkan sampul kerja dan beban meja, dan biasanya menolak mesin sebelum apa-apa lagi melakukannya.
Bahan dan kekerasan — menetapkan strategi lulus, dan sama ada perpustakaan parameter perlu dibina dari awal.
Toleransi dan penamat itu sebenarnya penting — menetapkan kelas mesin, dan sama ada persekitaran terkawal diperlukan.
Tirus — draf, pelega atau dinding bersudut menentukan sama ada mesin berkeupayaan tirus diperlukan sama sekali.
Meter potong bulanan — memutuskan antara satu mesin dan dua.
Jadual di bawah adalah titik permulaan, bukan spesifikasi.
Jika Pekerjaan Anda Adalah
Mulakan Dengan
Sisipan D2 / SKD11 yang dikeraskan pada kira-kira 20–30 µm
Mesin berkelajuan tinggi Siri DK77
Perkakas ketepatan memerlukan kawalan dimensi yang lebih ketat dan kemasan yang lebih halus
Mesin kelajuan sederhana Siri PSC
Alat ketepatan am di mana kos setiap bahagian mendominasi
Siri DK-BC
Dinding bersudut, draf atau tirus dalam
Siri Tirus Besar (DKD).
Pengesyoran masih bergantung pada bahagian, dan cara yang boleh dipercayai untuk menyelesaikannya ialah ujian pemotongan pada bahan anda sendiri dan bukannya perbandingan angka katalog.
Pemotongan Tirus untuk Dies dan Acuan Sudut
Dail dan acuan automotif jarang berdinding lurus: sudut draf, sudut lega dan bukaan acuan yang meruncing dari tepi pemotong ke bawah ke dalam zon pelepasan semuanya memerlukan wayar dicondongkan.
Tirus capability is always quoted at a specified workpiece height , dan sudut yang boleh dicapai jatuh apabila bahagian itu semakin tinggi. Mesin yang dinilai untuk sudut tertentu pada satu ketinggian Z tidak semestinya akan memegangnya pada yang lain.
Tentukan tirus mengikut kedua-dua sudut dan sisihan maksimum pada ketinggian yang dinyatakan. Angka sisihan — bukan sudut maksimum — menentukan sama ada dadu dipasang dengan bersih, dan ia adalah nombor yang tiada daripada kebanyakan petikan.
Mesin tirus besar gunakan kawalan paksi U/V bebas dengan kepala tirus khusus, jadi curahan dan ketegangan kekal konsisten semasa wayar senget. Tanpa itu, potong kualiti pada permukaan tirus dan ketepatan sudut kedua-duanya merosot.
Tirus is not free. Pada lubang lurus, kosong karbida dan pukulan mudah ia menambah kos tanpa faedah; jika lukisan tidak menunjukkan draf, pelega atau dinding bersudut, biarkan ia di luar spesifikasi.
POOSN ialah jenama wayar EDM Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Kilang itu telah mengeluarkan mesin EDM wayar selama tiga dekad merentasi empat keluarga — PS, PSC berkelajuan sederhana, DK berkelajuan tinggi dan pemotongan tirus besar — dan mengeksport ke Asia Tenggara, Asia Barat, Eropah dan Amerika sebagai pengeluar langsung dan bukannya syarikat perdagangan.
Keupayaan peringkat siri sahaja. Sampul model, perjalanan, beban meja dan angka tirus berubah mengikut konfigurasi dan mesti disahkan dengan helaian spesifikasi semasa untuk model yang anda sebutkan.
Series
Terbaik Untuk
Perkara Utama
Siri PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Perkakas automotif ketepatan
Pemotongan kelajuan sederhana berbilang pas; ketepatan dan penamat
Siri DK-BC
Alat ketepatan am
Imbangan kelajuan dan kos; ulangi ketepatan kedudukan 0.002 mm
Siri DK77
Pemotongan kasar dan perkakas am
Pemotongan kos efektif pada stok yang dikeraskan
Siri Tirus Besar (DKD).
Tirused dies and molds
Pemotongan tirus sudut besar, sehingga ±45°
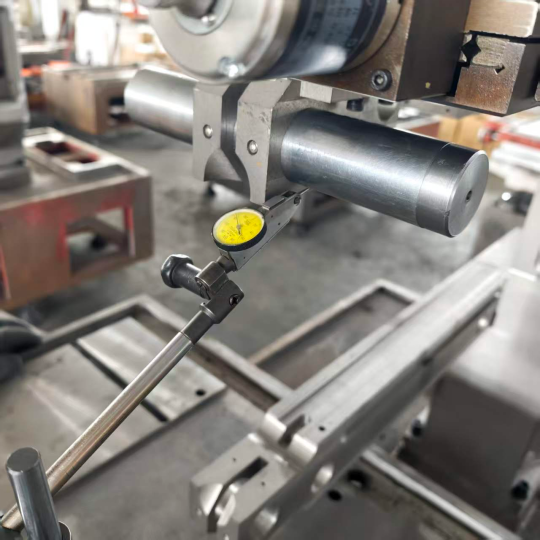
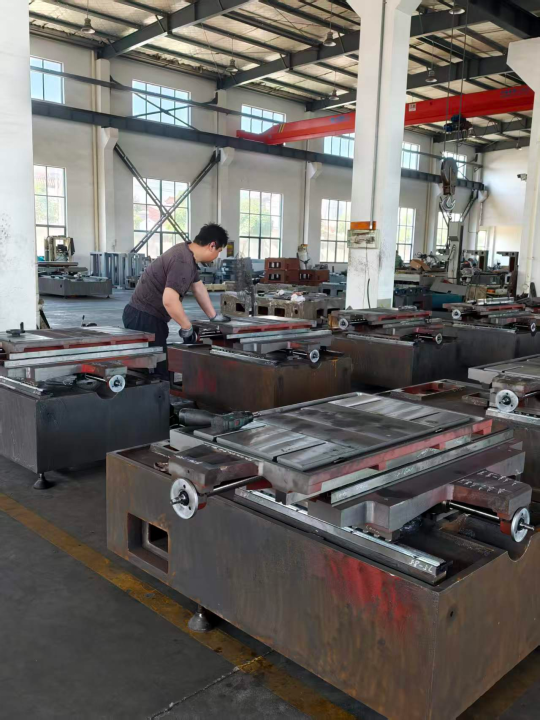
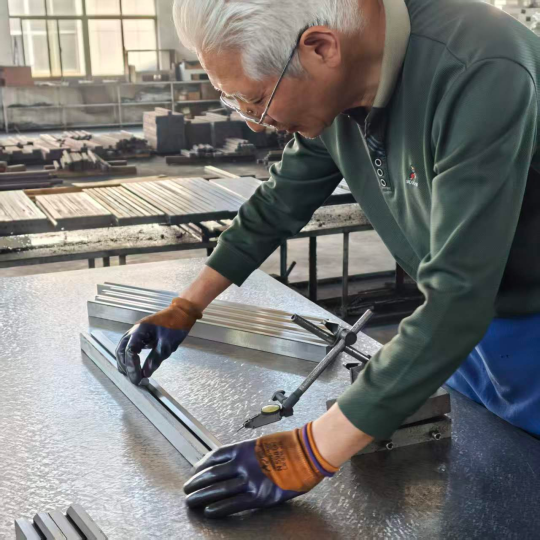
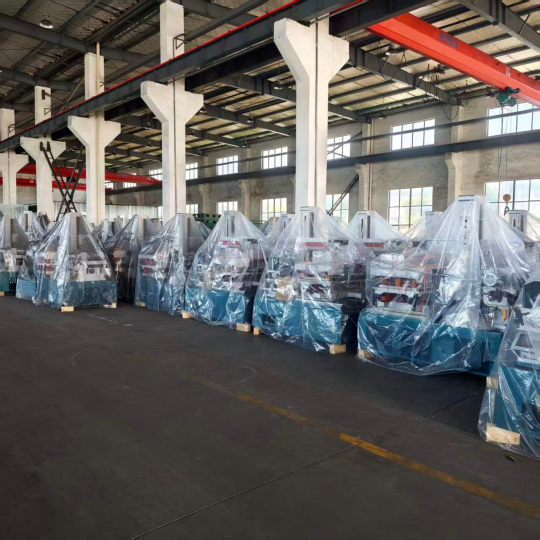
Mesin EDM wayar dalam julat POOSN. Kerja pemasangan mesin dan laluan pandu di bengkel POOSN, dijalankan sebelum penjajaran akhir.
Cara POOSN Mengesahkan Ketepatan Mesin EDM Wayar
Memberitahu pembeli untuk "meminta laporan interferometer laser" adalah mudah; menunjukkan apa yang berlaku di tingkat kedai adalah lebih berguna. Ini ialah rantaian pengesahan di sebalik mesin POOSN:
Proses plat pelana — 12 jam pembajaan, 24 jam penyejukan semula jadi dan pelepasan tekanan manual, jadi geometri bertahan selama bertahun-tahun perkhidmatan dan bukannya hanya pada ujian penerimaan.
Perhimpunan dan penjajaran terhadap rujukan mekanikal atau laser, dengan ketepatan laluan panduan dikawal di tingkat kedai dan bukannya dibetulkan di hujung baris.
Ketepatan kedudukan diukur dengan interferometer laser sebelum penghantaran , dengan laporan ujian dikeluarkan kepada pelanggan.
Tiga pintu pemeriksaan — bahagian masuk, proses pemasangan dan pra-penghantaran akhir — dilindungi oleh lapan pemeriksa kualiti sepenuh masa.
Sistem kawalan yang dipadankan — KJZ-07, ZHZK-03, CHK.CNC.SYS atau SN-10000, bergantung pada mesin.
Kawalan ketepatan dimensi semasa pemasangan. Pemeriksaan interferometer laser pada ketepatan kedudukan adalah ujian berasingan yang didokumenkan sebelum penghantaran. Kabinet kawalan CNC POOSN — pengawal dipadankan dengan mesin dan didokumenkan dalam bahasa Inggeris untuk pesanan eksport. Mesin dipasang, diuji dan disediakan untuk penghantaran — titik di mana laporan ketepatan bergerak bersama mesin.
Tidak pasti sama ada WEDM berkelajuan tinggi, kelajuan sederhana atau tirus besar sesuai dengan perkakas automotif anda? Hantarkan kepada kami saiz bahagian, bahan, ketebalan dan toleransi yang sebenarnya penting, dan kami akan kembali dengan pengesyoran mesin dan bukannya halaman katalog.
EDM wayar lwn Pengilangan, Pemotongan Laser, Pengisaran dan EDM Sinker
Perbandingan yang penting bukanlah wayar EDM berbanding pengilangan dalam abstrak. Ia adalah proses yang memberikan ciri yang mematuhi pada kos yang paling rendah dimuatkan sepenuhnya pada bahan tertentu.
Julat rujukan untuk perbandingan proses, bukan spesifikasi mana-mana mesin. Keputusan sebenar bergantung pada bahan, ketebalan, perkakas, parameter dan kaedah pemeriksaan.
Proses
Had Kekerasan
Toleransi Rujukan
Jejari Sudut
Sesuai Terbaik dalam Automotif
Wire EDM
Mana-mana bahan konduktif, tanpa mengira kekerasan
0.003–0.015 mm
Jejari wayar sahaja
Mati yang mengeras, dinding nipis, ciri dalaman
Pengilangan CNC
Sehingga kira-kira 45 HRC
0.010–0.030 mm
Jejari pemotong
Badan lembut, poket besar, permukaan 3D
Pemotongan laser
Kepingan keluli dalam julat ketebalan sederhana
0.050–0.150 mm
Kecil, tetapi dengan zon terjejas haba
Kosong rata, kurungan, profil pra-bentuk
Sinker EDM
Mana-mana bahan konduktif
0.005–0.020 mm
Sudut elektrod
Rongga buta, bentuk 3D, tekstur acuan
Mengisar
Mana-mana keluli keras
0.002–0.010 mm
Bentuk roda
Muka rata, kerja silinder OD dan ID
Pemotongan laser adalah perbandingan yang patut dikembangkan, kerana ia sering dicadangkan sebagai pengganti WEDM berkelajuan tinggi pada kosong automotif. Laser menang pada helaian rata di mana toleransi longgar dan keadaan tepi tidak kritikal. Ia hilang sebaik sahaja bahagian itu tebal, sebaik sahaja zon yang terjejas haba tidak boleh diterima, atau sebaik sahaja keperluan toleransi mengetatkan jauh di bawah 0.05 mm. Pada perkakas yang dikeraskan pada 60 HRC, laser tiada dalam perbualan.
Pengisaran dan wayar EDM bertindih pada kerja cetakan yang dikeraskan, dan pembahagiannya adalah mudah: pengisaran mengendalikan muka rata dan ciri silinder dengan lebih pantas dan lebih murah, manakala WEDM mengendalikan profil dalaman, slot sempit, sudut dalaman yang tajam dan apa sahaja yang memerlukan roda bentuk tersuai. Kebanyakan kedai perkakas automotif menjalankan kedua-duanya dan mengarahkan kerja dengan sewajarnya.
Beberapa proses menggabungkan kekerasan bahan kerja tanpa had, toleransi dalam julat mikron rendah dan daya pemotongan sifar — itulah sebabnya mati automotif yang mengeras dan perkakas dinding nipis terus kembali kepada wayar EDM walaupun kadar pemotongan lebih perlahan.
Cara Menilai Pengeluar atau Pembekal Wire EDM
Pelanggan automotif mengaudit rantaian bekalan perkakas mereka, dan tekanan itu mengalir kepada sesiapa yang membekalkan mesin itu. Mesin yang memotong dengan baik dalam demo tetapi tidak mempunyai saluran alat ganti, tiada komitmen perkhidmatan dan tiada prosedur pensijilan semula ketepatan menjadi halangan pengeluaran dalam tempoh lapan belas bulan. Meminta perkara berikut secara bertulis:
Ketepatan diukur bagi unit tertentu , dengan kaedah ujian dinamakan — laporan interferometer laser pada mesin sebenar, bukan angka katalog untuk barisan model.
Bilangan trim melepasi sokongan kawalan — ini meletakkan dasar pada toleransi yang boleh dicapai, dan ini adalah soalan yang kebanyakan pembeli terlupa untuk bertanya.
Masa utama alat ganti untuk item yang menghentikan pengeluaran : papan bekalan kuasa, motor penegang wayar, pemacu paksi UV dan komponen kawalan. Masa memimpin komited bertulis bernilai lebih daripada harga mesin yang lebih rendah.
Sokongan parameter untuk campuran bahan anda — titik permulaan untuk karbida, keluli berkarburkan dan, jika berkaitan, aloi titanium dan nikel pada ketebalan yang anda gunakan sebenarnya.
Ujian pemotongan pada bahan anda sendiri , dengan laporan ujian dan set parameter yang digunakan.
Ujian penerimaan mesin pada sekeping ujian yang mewakili geometri anda, mengukur kemasan tepi, tingkah laku sudut dan sudut tirus.
dokumentasi bahasa Inggeris — manual operasi, lukisan elektrik, senarai parameter dan dokumentasi kawalan.
Konfigurasi elektrik — voltan, fasa dan keperluan sambungan untuk kemudahan anda, serta senarai komponen elektrik.
Sokongan sistem kawalan — pengawal dan versi, cara kemas kini dan alat ganti dikendalikan, dan sama ada mesin bergantung pada sambungan Internet untuk dijalankan atau dikemas kini.
Latihan, dokumentasi eksport dan penyesuaian — apa yang disertakan dan dalam bahasa apa; pembungkusan, pemuatan dan dokumen kastam untuk destinasi anda; dan sama ada kilang itu boleh membekalkan lekapan, kandang yang lebih tinggi, perjalanan Z lanjutan atau penyepaduan sel automasi dan bukannya mesin katalog sahaja.
Sebelum membandingkan harga, normalkan petikan: tambahkan tahun pertama bahan habis pakai, risiko alat ganti yang tersirat oleh masa petunjuk yang disebut, dan nilai parameter dan sokongan latihan yang ditawarkan. Mesin yang berbeza dengan ketara dalam harga pembelian boleh terbalik sepenuhnya setelah faktor tersebut dimasukkan. Untuk perkakasan automotif, hubungan pembekal lebih penting daripada spesifikasi mesin, kerana masa pendahuluan yang didokumenkan dan jadual parameter sedia adalah perkara yang memastikan mesin menghasilkan dalam tahun ketiga.
Perlukan ujian pemotongan sebelum anda memesan? Hantarkan kepada kami lukisan dan spesifikasi bahan anda, dan kami akan memotong bahagian dan mengembalikannya dengan hasil yang diukur.
Kos, Bahan Habis dan Penyelenggaraan pada EDM Wire Automotif
Kos setiap bahagian dikuasai oleh tiga pembolehubah: panjang potong, ketinggian bahan kerja dan bilangan hantaran. Potongan dua laluan pada sisipan keluli 40 mm memerlukan lebih banyak masa mesin daripada potongan satu laluan pada geometri yang sama, dan peningkatan hampir keseluruhannya adalah masa mesin berbanding penggunaan wayar.
Kos wayar bergantung pada cara mesin menggunakannya: di mana wayar digunakan semula sehingga ia pecah atau diameter jatuh di bawah ambang boleh guna ia adalah item kos kecil, dan apabila ia sekali guna, penggunaan menjadi item baris yang boleh dilihat. Walau apa pun, pada panjang pemotongan automotif biasa biasanya merupakan bahagian kecil daripada jumlah kos bahagian, jadi mengoptimumkan bilangan pas potong adalah lebih penting daripada membeli wayar yang lebih murah.
Di luar wayar, bahan guna habis ialah penapis dielektrik, resin, muncung dan pemasangan panduan. Kehidupan panduan adalah perkara yang paling sering dipandang remeh : pada mesin tiga anjakan, pemandu atas dan bawah hendaklah diperiksa setiap bulan dan diganti mengikut jadual dan bukannya kegagalan, kerana panduan yang haus kelihatan sebagai ralat tirus yang menjalar masuk secara beransur-ansur dan mudah terlepas sehingga bahagian mula gagal diperiksa.
Rutin peralihan pendek menghalang kebanyakannya:
Bersihkan penapis dielektrik mengikut jadual, bukan pada penggera.
Sahkan ketegangan wayar setiap minggu dengan tolok dan bukannya dengan telinga.
Periksa semula ketepatan kedudukan secara berkala, kerana hanyutan haba terkumpul secara tidak kelihatan pada bahagian tersebut.
Pastikan kekonduksian dielektrik dalam julat yang ditentukan oleh pembina mesin — hanyutan kekonduksian mengubah ciri percikan, dan oleh itu toleransi.
Log setiap penggantian panduan.
Pada sel tiga anjakan, penggantian panduan berjadual dan kawalan kekonduksian dielektrik menghalang lebih banyak sekerap daripada mana-mana program latihan pengendali, kerana kedua-dua kegagalan berkembang dengan perlahan dan tidak dapat dilihat pada satu bahagian.
Soalan Lazim EDM Wire Automotif
Apakah toleransi yang boleh dipegang oleh WEDM automotif dalam pengeluaran?
Ia lebih bergantung pada strategi hantaran dan persekitaran kedai berbanding jenama mesin: mesin berkelajuan sederhana dengan dua atau tiga hantaran mengendalikan pertengahan julat praktikal berulang kali, mesin ketepatan dalam persekitaran terkawal mencapai hujung yang ketat, dan mesin berkelajuan tinggi satu laluan menutup bahagian yang longgar. Jalur rujukan di atas menerangkan keperluan biasa, bukan nilai terjamin.
Bolehkah wayar EDM memotong bahagian yang dikeraskan atau dikarburkan?
ya. Sarung berkarburasi dan teras yang lebih lembut terhakis pada kadar yang sedikit berbeza, jadi kurangkan parameter kekasaran dan periksa pembilasan dengan berhati-hati. Sudut menunjukkan perbezaan dahulu, dan pembetulan biasa ialah hantaran kasar yang lebih perlahan ditambah hantaran trim tambahan.
Adakah WEDM berkelajuan tinggi atau sederhana lebih baik untuk perkakas automotif?
Kelajuan sederhana ialah pilihan biasa di mana kerja memerlukan toleransi yang ketat dan kemasan terkawal, kerana pemotongan berbilang pas dan pemacu wayar tegar memegang jalur dengan lebih baik. Kelajuan tinggi kekal sebagai pilihan yang lebih baik untuk kurungan, shim dan pukulan mudah di mana jalur longgar boleh diterima dan kos setiap bahagian mendominasi.
Bolehkah wayar EDM menghasilkan bahagian automotif dalam jumlah?
Mesin EDM wayar paling baik digambarkan sebagai perkakas pengeluaran dan bukannya peralatan bahagian pengeluaran. Satu mesin boleh berjalan tanpa pengawasan sepanjang malam pada timbunan sisipan die, dan satu sel tiga atau empat boleh menyediakan bilik alat yang penuh. Untuk bahagian pengguna dalam ratusan ribu keping, wayar EDM membuat cetakan, bukan bahagiannya.
Wayar yang manakah harus dinyatakan untuk kerja cetakan automotif?
Nyatakan jenis wayar dan diameter pustaka parameter pembina dibina untuk bahan dan ketebalan anda, dan sahkan secara bertulis. Gred bersalut biasanya digunakan untuk meningkatkan kualiti curahan dan tepi pada pas trim; untuk mesin berkelajuan tinggi dengan wayar salingan, wayar molibdenum kekal standard.
Apakah yang perlu disahkan sebelum memesan mesin EDM wayar untuk kerja automotif?
Bilangan trim melepasi sokongan kawalan, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Minta Ujian Pemotongan
Bilik alat yang menyediakan program pengecapan, brek, transmisi dan EV biasanya memerlukan satu mesin kelajuan sederhana untuk kerja yang ketat dan satu atau dua mesin berkelajuan tinggi untuk kerja volum, serta keupayaan tirus jika kerja cetakan adalah sebahagian daripada campuran. Menghantar lukisan dengan bahan, kekerasan, ketebalan dan toleransi yang sebenarnya penting ialah cara terpantas untuk mendapatkan pengesyoran mesin yang berguna dan bukannya halaman katalog — jawapan biasanya berubah apabila jalur toleransi sebenar dipisahkan daripada nota am.