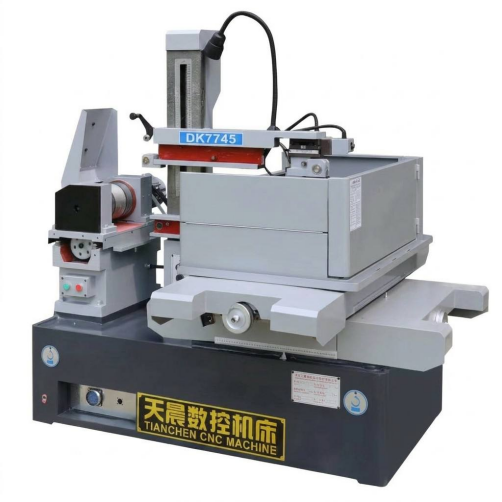
Untuk bengkel menilai peralatan pemotongan ketepatan, jawapan ringkasnya ialah: a wayar EDM mesin menggunakan wayar logam yang disuap secara berterusan sebagai elektrod untuk menghakis bahan konduktif melalui nyahcas elektrik terkawal, membolehkan profil kompleks, toleransi ketat dan bahan keras dipotong tanpa sentuhan mekanikal langsung. Pembeli meneliti wayar edm pemprosesan secara amnya memilih antara tiga kategori mesin yang luas: EDM wayar berkelajuan sederhana, EDM wayar berkelajuan tinggi (salingan) dan EDM wayar tirus besar, masing-masing sesuai dengan gabungan ketebalan, sudut tirus dan keperluan kemasan permukaan yang berbeza. An wayar mesin edm sistem biasanya dipilih berdasarkan geometri bahagian, bahan yang dipotong, dan bilangan hantaran yang diperlukan untuk mencapai penamat sasaran, bukannya pada spesifikasi universal tunggal.
Artikel ini membincangkan jenis biasa mesin EDM wayar, cara ia distrukturkan secara dalaman, di mana setiap jenis cenderung paling sesuai, cara perbandingan prestasi relatifnya merentasi beberapa kriteria dan jenis penyelenggaraan berterusan yang biasanya melibatkan. Panduan pemilihan praktikal disertakan di seluruh, bersama-sama dengan jadual perbandingan dan beberapa visualisasi data yang meringkaskan kedudukan relatif setiap kategori mesin.
Pemesinan EDM wayar ialah proses bukan sentuhan yang bergantung pada hakisan percikan dan bukannya daya pemotongan
Mesin EDM wayar berkelajuan sederhana digunakan secara meluas untuk kerja alat am dan die
Mesin EDM wayar berkelajuan tinggi (salingan) adalah perkara biasa di mana penggunaan semula wayar dan kecekapan kos penting
Mesin EDM dawai tirus besar menangani bahagian yang memerlukan pemotongan bersudut yang ketara
Memilih antara kategori mesin EDM wayar kurang bergantung pada jenama dan lebih kepada padanan keupayaan mesin untuk ketebalan bahan kerja, sudut tirus yang diperlukan, dan toleransi kemasan untuk bahagian yang sebenarnya dihasilkan.
Jenis Biasa Mesin EDM Wayar dan Ciri-cirinya
Mesin EDM Wayar Kelajuan Sederhana
Mesin EDM wayar berkelajuan sederhana, kadangkala digambarkan sebagai mesin wayar kembara salingan yang dipertingkatkan, menjalankan wayar ke sana ke mari merentasi bahan kerja sambil menggunakan berbilang hantaran trim untuk memperhalusi permukaan potong secara progresif. Kategori ini selalunya merupakan titik permulaan lalai untuk kedai alat dan mesin kerana ia mengimbangi kelajuan pemotongan, kemasan permukaan dan kos peralatan dengan cukup baik merentas pelbagai geometri bahagian. Wayar biasanya berasaskan molibdenum dan digunakan semula merentasi pelbagai pas, yang sering dilihat oleh kedai sebagai cara praktikal untuk mengurus wayar edm penggunaan tanpa mengorbankan kualiti kemasan pada potongan akhir.
Mesin EDM Wayar Berkelajuan Tinggi (Salingan).
Mesin EDM wayar berkelajuan tinggi berkongsi prinsip suapan wayar salingan tetapi secara amnya dikonfigurasikan untuk pemprosesan pemotongan kasar yang lebih pantas, selalunya dengan mengorbankan kemasan permukaan berbanding dengan persediaan kelajuan sederhana yang dipangkas berat. Mesin ini cenderung untuk menyesuaikan persekitaran pengeluaran di mana masa kitaran lebih penting daripada mencapai permukaan yang terbaik, dan di mana operasi kemasan berikutnya mungkin sudah menjadi sebahagian daripada aliran kerja. Oleh kerana wayar bergerak ke sana ke mari, satu gelendong boleh digunakan merentasi banyak bahagian, yang sering disebut sebagai pertimbangan kos praktikal untuk pemotongan kasar volum tinggi.
Mesin EDM Wayar Tirus Besar
Mesin EDM dawai tirus besar dibina dengan kepala panduan wayar dan konfigurasi paksi yang mampu memegang sudut ketara antara panduan wayar atas dan bawah, yang membolehkan wayar memotong sudut draf curam ke dalam bahan kerja dalam satu laluan. Kategori ini biasanya dipilih untuk bahagian seperti komponen cetakan cap, acuan penyemperitan atau perkakas lain yang profil tirus atau langkah yang jelas adalah keperluan berfungsi dan bukannya kosmetik. Kerana struktur mekanikal mesti mengekalkan ketegaran walaupun pemandu wayar berayun ke sudut yang melampau, reka bentuk rangka mesin dan ketepatan panduan lebih penting di sini berbanding mesin yang dibina terutamanya untuk pemotongan dinding lurus.
Fokus struktur am mengikut kategori mesin EDM wayar
Kategori mesin
Fokus struktur utama
EDM wayar kelajuan sederhana
Ketepatan trim berbilang pas dan kedudukan boleh berulang
EDM wayar berkelajuan tinggi
Kebolehpercayaan suapan wayar dan daya pemprosesan kasar
EDM dawai tirus besar configuration for steep-angle cutting
Ketiga-tiga kategori itu tidak mengikut hierarki; masing-masing adalah dioptimumkan untuk gabungan kelajuan, kemasan dan keupayaan tirus yang berbeza dan bukannya satu semata-mata mengungguli yang lain.
Cara Mesin EDM Wayar Berfungsi: Prinsip dan Struktur
Mesin EDM wayar mengeluarkan bahan melalui satu siri nyahcas elektrik yang cepat antara elektrod wayar dan bahan kerja, yang kedua-duanya ditenggelami atau disiram dengan cecair dielektrik, biasanya air ternyahion. Setiap nyahcas mengewapkan sejumlah kecil bahan, dan bendalir dielektrik membuang serpihan yang terhasil sambil menyejukkan zon potong dan membantu mengawal jurang nyahcas. Oleh kerana wayar tidak pernah menekan secara fizikal pada bahan kerja, daya pemotongan kekal sangat rendah, yang merupakan sebahagian daripada sebab wayar EDM biasanya digunakan pada keluli alat yang dikeraskan dan bahan lain yang sukar dimesin secara konvensional.
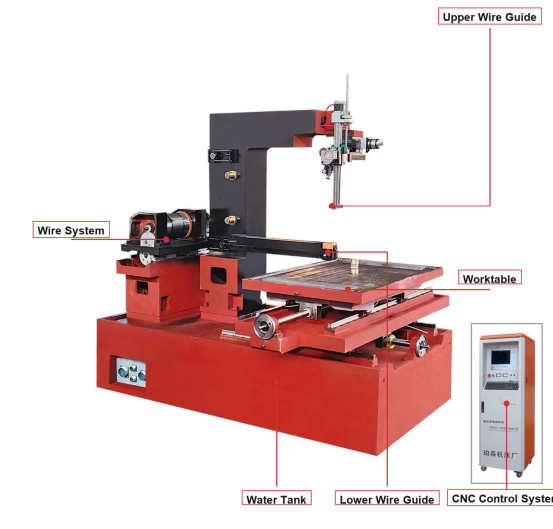
Kedudukan dikendalikan oleh sistem kawalan CNC yang memacu jadual X-Y (dan, pada mesin berkeupayaan tirus, paksi panduan wayar U-V) mengikut profil bahagian yang diprogramkan, manakala unit bekalan kuasa yang berasingan mengawal parameter nyahcas seperti frekuensi nadi dan arus. Rangka mekanikal, sistem pengangkutan wayar dan sistem peredaran dielektrik berfungsi bersama-sama dengan elektronik kawalan, jadi ketegaran mesin dan ketepatan kawalan secara amnya dianggap bersama dan bukannya sebagai kebimbangan berasingan semasa menilai mesin.
Sistem mekanikal dan struktur
Katil mesin dan tuangan tiang
Meja kerja X-Y dan, jika berkenaan, paksi tirus U-V
Kepala pemandu wayar atas dan bawah
Kili wayar, penegang, dan sistem pengambilan
Tangki cecair dielektrik dan litar penapisan
Sistem kawalan dan kuasa
Pengawal CNC dan antara muka separa program
Sistem pemacu servo untuk kedudukan paksi
Bekalan kuasa nadi untuk penjanaan nyahcas
Pengesan jurang dan litar kawalan penyesuaian
Pengesanan pecah wayar dan saling kunci keselamatan
Kerana daya pemotongan adalah minimum, ketegaran mesin EDM wayar adalah terutamanya mengekalkan ketepatan kedudukan dari semasa ke semasa daripada menahan beban mekanikal yang berat.
Kedudukan Kelajuan Pemotongan Relatif Merentas Kategori EDM Wayar
Sebelum membandingkan nombor, ia membantu untuk memahami maksud "kelajuan pemotongan" dalam konteks EDM wayar. Kadar pemotongan sebenar banyak bergantung pada jenis bahan, ketebalan bahan kerja, diameter wayar, dan berapa banyak hantaran trim yang diprogramkan, jadi mana-mana angka tunggal hanyalah panduan kasar dan bukannya penarafan tetap. Carta di bawah membentangkan indeks ilustrasi yang dipermudahkan dan bukannya nilai terukur tepat, bertujuan untuk menunjukkan cara ketiga-tiga kategori mesin secara umumnya membandingkan antara satu sama lain dalam senario pemotongan kasar yang biasa. Indeks yang lebih tinggi mencerminkan kategori mesin yang biasanya dikaitkan dengan penyingkiran bahan laluan pertama yang lebih pantas di bawah keadaan yang setanding. Angka-angka ini adalah untuk orientasi umum sahaja dan tidak boleh dianggap sebagai spesifikasi terjamin untuk mana-mana model mesin tertentu.
Membaca carta, mesin EDM wayar berkelajuan sederhana biasanya berada di bahagian atas skala ilustrasi ini kerana pengaturcaraan berbilang laluan membolehkan mereka menggabungkan potongan kasar yang pantas dengan potongan trim tambahan yang memulihkan kemasan permukaan selepas itu. Mesin salingan berkelajuan tinggi diletakkan di tengah-tengah, mencerminkan peranan mereka yang sama sebagai mesin kuda kerja untuk pemotongan terus di mana kemasan melampau bukanlah kebimbangan utama. Mesin tirus besar menunjukkan indeks yang lebih rendah secara perbandingan pada carta khusus ini, tetapi itu bukanlah kelemahan setakat mencerminkan keutamaan reka bentuk mereka: geometri panduan wayar dan sistem kawalannya dioptimumkan untuk mengekalkan ketepatan pada sudut curam dan bukannya untuk memaksimumkan daya pemprosesan lurus. Dalam amalan, kedai yang terutamanya memotong komponen cetakan tirus tidak akan memilih mesin berdasarkan indeks ini sahaja, kerana keupayaan tirus akan menjadi faktor penentu dan bukannya kelajuan mentah. Perlu diingat juga bahawa dalam mana-mana satu kategori, daya pemprosesan sebenar berbeza dengan diameter wayar, kekonduksian bahan, dan seberapa agresif parameter nadi ditetapkan. Wayar yang lebih nipis secara amnya membolehkan perincian yang lebih halus tetapi boleh mengurangkan kadar pemotongan praktikal, manakala wayar yang lebih tebal mungkin memotong lebih cepat tetapi mengehadkan jejari sudut dalaman terkecil yang boleh dicapai. Ketebalan bahan kerja mempunyai kesan yang sama: kadar pemotongan untuk mesin tertentu biasanya menurun apabila ketebalan bahan meningkat, kerana bendalir dielektrik perlu membuang serpihan keluar dari saluran nyahcas yang lebih panjang. Strategi berbilang hantaran merumitkan lagi mana-mana perbandingan satu nombor, kerana kedai mungkin sengaja memperlahankan hantaran pertama untuk melindungi hayat wayar dan bergantung pada pas potong untuk penamat, dengan berkesan memperdagangkan kelajuan mentah untuk konsisten. Untuk pembeli yang membandingkan mesin secara bersebelahan, minta data potong ujian vendor sendiri untuk bahan dan ketebalan khusus yang berkaitan dengan bahagian anda dan bukannya bergantung pada kategori umum. Akhir sekali, perlu diingat bahawa keadaan mesin, kualiti cecair dielektrik dan konsistensi suapan wayar semuanya mempengaruhi kadar pemotongan dunia sebenar sama seperti kategori mesin asas, jadi mesin peringkat pertengahan yang diselenggara dengan baik kadangkala boleh mengatasi prestasi yang tidak diselenggara dengan baik.
Senario Aplikasi dan Kriteria Pemilihan Utama untuk Mesin EDM Wayar
Mesin EDM wayar digunakan merentasi pembuatan alat dan cetakan, pembuatan acuan, pengeluaran komponen aeroangkasa, pembuatan peranti perubatan, dan pelbagai aplikasi perkakas automotif, secara amnya di mana-mana bahan konduktif memerlukan potongan profil yang tepat tanpa tekanan mekanikal pemesinan tradisional. Pemilihan biasanya datang kepada pemadanan keupayaan mesin dengan keperluan bahagian tertentu dan bukannya memilih satu konfigurasi "terbaik" untuk setiap kerja.
Ketebalan bahan kerja maksimum yang boleh dimuatkan oleh mesin dalam sampul kerjanya
Sudut tirus maksimum diperlukan, yang menentukan sama ada konfigurasi tirus besar diperlukan
Kemasan permukaan sasaran dan sama ada hantaran trim berbilang adalah sebahagian daripada proses yang dimaksudkan
Jenis bahan dan kekonduksian, kerana sesetengah bahan memerlukan parameter nyahcas yang diselaraskan
Jumlah pengeluaran yang dijangkakan dan sama ada penggunaan wayar atau masa kitaran adalah pemacu kos yang lebih besar
Keserasian dengan diameter wayar sedia ada dan sistem cecair dielektrik yang telah digunakan di kedai
Kedai alat dan acuan yang kerap memotong penebuk pengecap dan acuan kosong selalunya mengutamakan keupayaan tirus dan kebolehulangan kedudukan, kerana bahagian ini kerap menggabungkan dinding lurus dengan bahagian pelega bersudut. Pembuat acuan memotong teras dan sisipan rongga cenderung untuk menimbang kemasan permukaan dengan berat, kerana permukaan yang dipotong dawai mungkin merupakan kemasan akhir atau mungkin hanya memerlukan penggilapan ringan selepas itu. Pengeluar komponen aeroangkasa dan perubatan kerap bekerja dengan aloi yang sukar dan toleransi dimensi yang ketat, yang memberi penekanan pada kestabilan sistem kawalan dan prestasi trim-pass boleh berulang dan bukannya kelajuan hantaran pertama mentah.
Cara yang paling boleh dipercayai untuk memilih mesin EDM wayar adalah dengan petakan ketebalan bahagian sebenar, tirus dan keperluan kemasan anda terhadap sampul kerja yang dinyatakan pengeluar dan julat tirus sebelum membandingkan sebarang ciri lain.
Penambahbaikan Kemasan Permukaan Merentas Potongan Trim Berturut-turut
Salah satu konsep yang paling praktikal bagi sesiapa yang menilai proses wayar mesin EDM wayar ialah hubungan antara bilangan hantaran pemotongan dan kemasan permukaan yang terhasil. Pas pertama, potong kasar biasanya mengeluarkan bahan pukal dengan cepat tetapi meninggalkan permukaan yang agak kasar, memandangkan tenaga nyahcas yang digunakan untuk penyingkiran pantas cenderung meninggalkan kesan tuang semula yang lebih besar. Hantaran trim seterusnya menggunakan tenaga nyahcas yang lebih rendah secara beransur-ansur dan offset yang lebih ketat, menapis permukaan dengan setiap hantaran. Kedai biasanya merancang dua hingga empat jumlah pas bergantung pada toleransi penamat yang dipanggil pada lukisan bahagian. Carta di bawah menggambarkan hubungan umum ini menggunakan indeks kekasaran relatif yang dipermudahkan dan bukannya nilai Ra tertentu yang terikat pada mana-mana satu mesin atau bahan.
Penurunan curam antara hantaran satu dan hantaran dua pada carta ini menggambarkan corak umum dalam wayar EDM: peningkatan tunggal terbesar dalam kemasan permukaan biasanya datang daripada menambah hanya satu hantaran trim selepas potongan kasar awal. Setiap pas tambahan selepas itu cenderung untuk memberikan peningkatan tambahan yang lebih kecil, itulah sebabnya banyak kedai berhenti pada tiga atau empat pas apabila pulangan yang berkurangan melebihi masa kitaran tambahan. Aliran ini dibincangkan secara meluas dalam literatur proses EDM dan mencerminkan fizik asas pengurangan tenaga nyahcas dan bukannya tetapan khusus pengeluar tunggal. Hantaran pertama yang kasar biasanya menggunakan tempoh nadi yang lebih tinggi dan tempoh nadi yang lebih lama untuk memaksimumkan kadar penyingkiran bahan, yang sememangnya mencipta lapisan tuang semula yang lebih dalam dan tekstur permukaan yang lebih kasar. Pas trim mengurangkan arus, memendekkan tempoh nadi dan selalunya mengurangkan offset antara laluan wayar dan profil siap, yang membolehkan permukaan diperhalusi secara berperingkat tanpa mengubah dimensi keseluruhan bahagian dengan ketara. Untuk bahagian dengan serlahan ciri kemasan yang ketat, empat atau lebih pas mungkin ditentukan, manakala bahagian yang dimaksudkan untuk mengisar atau menggilap selanjutnya mungkin hanya memerlukan satu potong kasar. Perlu juga diperhatikan bahawa kiraan hantaran berinteraksi dengan pemotongan tirus: pada mesin tirus besar, mengekalkan kemasan yang konsisten merentasi sudut curam boleh memerlukan hantaran tambahan berbanding potongan dinding lurus dengan ketebalan yang sama. Diameter wayar dan ketekalan tegangan juga mempengaruhi cara diramalkan mesin menumpu ke arah penamat sasaran merentasi berbilang hantaran, kerana sebarang variasi dalam kedudukan wayar antara hantaran boleh mengimbangi manfaat penamat yang dimaksudkan. Kedai yang mencatatkan nilai Ra terukur sebenar setiap pas untuk mesin dan bahan mereka sendiri akan mendapat gambaran yang jauh lebih tepat daripada mana-mana carta umum, kerana kemasan sebenar bergantung pada kebersihan dielektrik, keadaan wayar dan bahan bahan kerja sama seperti kiraan pas. Akhir sekali, pembeli yang membandingkan penggunaan wayar mesin EDM wayar harus ingat bahawa lebih banyak pas trim secara amnya bermakna lebih banyak wayar digunakan setiap bahagian, jadi keperluan kemasan dan kos wayar harus dipertimbangkan bersama semasa perancangan proses.
Sektor Industri Biasa Menggunakan Peralatan EDM Pemotong Dawai
Penggunaan wayar EDM berbeza-beza mengikut industri, sebahagian besarnya berdasarkan kekerapan sektor tertentu memerlukan profil yang tepat dipotong menjadi bahan konduktif yang keras atau sukar untuk dimesin. Kerja alat dan die kekal sebagai salah satu aplikasi yang paling biasa, kerana pukulan, die, dan perkakasan yang berkaitan selalunya memerlukan kedua-dua bahan yang dikeraskan dan toleransi profil yang ketat. Pembuatan acuan mengikuti dengan teliti, terutamanya untuk sisipan dengan geometri dalaman yang kompleks yang sukar dicapai dengan pengilangan konvensional. Aeroangkasa, peranti perubatan dan alatan automotif melengkapkan baki kes penggunaan penting, masing-masing dengan penekanan tersendiri pada jenis bahan, toleransi dan kemasan. Indeks penggunaan relatif di bawah adalah ilustrasi, bertujuan untuk menyampaikan corak kelaziman umum yang biasanya diterangkan dalam sumber industri pembuatan dan bukannya angka bahagian pasaran yang tepat.
Aplikasi alat dan acuan mendapat markah tertinggi pada indeks ilustrasi ini kerana komponen perkakas keluli yang dikeraskan adalah padanan yang hampir ideal untuk kekuatan wayar EDM: proses mengendalikan bahan yang dikeraskan tanpa masalah haus alatan yang dikaitkan dengan pemotongan konvensional, dan ia menghasilkan sudut dalaman tajam yang sering diperlukan dalam set cetakan. Pembuatan acuan mengikut rapat atas sebab yang sama, terutamanya apabila sisipan mempunyai perincian dalaman yang halus yang sebaliknya memerlukan berbilang operasi konvensional atau elektrod khusus untuk EDM sinker. Sektor aeroangkasa dan automotif menunjukkan penggunaan julat pertengahan yang setanding, secara amnya terikat pada komponen perkakas dan lekapan tertentu dan bukannya digunakan pada setiap bahagian dalam industri tersebut. Aplikasi peranti perubatan, walaupun lebih kecil dalam jumlah keseluruhan, selalunya melibatkan keperluan toleransi yang tepat pada komponen yang kecil dan rumit, itulah sebabnya wayar EDM kekal relevan di sana walaupun pada volum penggunaan yang agak rendah. Perlu diingat bahawa kelima-lima sektor ini tidak saling eksklusif dari perspektif kedai, kerana mesin EDM wayar tunggal di kedai kerja boleh memberi perkhidmatan kepada pelanggan alat dan mati seminggu dan pelanggan perkakas aeroangkasa seterusnya. Kelaziman sektor juga berubah mengikut masa apabila bahan dan reka bentuk bahagian berkembang, jadi campuran pelanggan sebenar kedai adalah panduan yang lebih dipercayai untuk penggunaan mesin yang dijangkakan daripada mana-mana carta industri umum. Pembeli yang menilai pemborong atau pembekal mesin EDM wayar untuk pembelian baharu harus menimbang campuran bahagian tipikal mereka sendiri dengan lebih berat daripada statistik industri umum apabila menyatakan keupayaan mesin. Untuk kedai kerja yang menyediakan pelbagai sektor, serba boleh merentas julat ketebalan dan keupayaan tirus selalunya lebih penting daripada dioptimumkan secara sempit untuk profil bahagian tipikal satu industri. Oleh kerana pembuatan alat dan acuan serta acuan mewakili sebahagian besar aplikasi biasa, banyak pengeluar mesin secara semula jadi menekankan kes penggunaan ini dalam reka bentuk produk dan pilihan konfigurasi mereka. Walaupun begitu, proses EDM wayar asas itu sendiri sebahagian besarnya didorong oleh bahan dan geometri dan bukannya khusus industri, bermakna mesin yang dikonfigurasikan dengan baik secara amnya boleh memberi perkhidmatan kepada pelbagai sektor tanpa memerlukan peralatan khusus yang berasingan untuk setiap satu.
Perbandingan Terperinci Kategori Mesin EDM Wayar
Membandingkan kategori mesin EDM wayar merentas beberapa kriteria sekaligus membantu menjelaskan mengapa tiada satu jenis pun lebih disukai secara universal. Carta radar di bawah memplot lima kriteria yang biasa dirujuk bersebelahan untuk mesin berkelajuan sederhana, kelajuan tinggi dan tirus besar, menggunakan indeks relatif 0-10 yang dipermudahkan untuk setiap atribut. Paparan berbilang kriteria jenis ini selalunya lebih bermaklumat daripada mana-mana nombor helaian spesifikasi tunggal, kerana ia menunjukkan pertukaran yang diterima kedai apabila memilih satu kategori berbanding yang lain. Seperti carta terdahulu, nilai yang ditunjukkan adalah ilustrasi dan bertujuan untuk orientasi umum, bukan pengganti untuk spesifikasi mesin tertentu yang didokumenkan. Membaca bentuk setiap poligon dan bukannya mana-mana titik tunggal cenderung untuk memberikan gambaran paling jelas tentang profil keseluruhan kategori mesin.
Kelajuan sederhana Kelajuan tinggi Tirus besar
Poligon berkelajuan sederhana memanjang paling jauh di sepanjang paksi kelajuan pemotongan dan kemasan permukaan, yang konsisten dengan peranannya sebagai mesin tujuan umum yang mengimbangi kemasan berbilang laluan dengan daya pemprosesan yang munasabah. Poligon berkelajuan tinggi menunjukkan sambungan terluasnya sepanjang kesederhanaan penyelenggaraan, mencerminkan laluan wayar salingan yang agak mudah yang banyak kedai mendapati lebih mudah untuk diservis dari hari ke hari. Poligon tirus besar jelas memanjang paling jauh di sepanjang paksi keupayaan tirus, yang tepat untuk kategori ini, walaupun ia menunjukkan bacaan yang lebih sederhana pada kelajuan pemotongan mentah. Tiada satu pun daripada tiga bentuk yang mendominasi semua lima paksi, yang secara visual mengukuhkan titik bahawa pemilihan mesin adalah latihan tukar ganti dan bukannya mencari satu pilihan terbaik. Kedai-kedai yang terutamanya memerlukan pemotongan dinding lurus dengan kemasan permukaan yang kukuh mungkin akan mendapati profil kelajuan sederhana paling relevan dengan keperluan mereka. Kedai-kedai yang memfokuskan pada pemotongan kasar volum tinggi di mana kemasan dikendalikan di hilir mungkin condong ke arah profil berkelajuan tinggi. Kedai yang menggunakan acuan pengecap, perkakas penyemperitan atau komponen lain yang bersudut curam biasanya akan mendapati kekuatan profil tirus besar dalam satu paksi itu lebih penting daripada prestasi puratanya di tempat lain. Skor ketegaran agak hampir merentas ketiga-tiga kategori dalam ilustrasi ini, yang menggambarkan fakta bahawa mesin EDM wayar secara amnya tidak perlu menahan daya pemotongan berat seperti cara mesin pengilangan konvensional lakukan, jadi perbezaan ketegaran struktur cenderung untuk muncul lebih dalam ketepatan kedudukan jangka panjang berbanding pesongan yang jelas semasa pemotongan. Perlu diingat bahawa mana-mana model mesin tertentu boleh berbeza daripada profil kategori umum ini bergantung pada pilihan reka bentuk individu, sistem kawalan dan kualiti binaannya. Pembeli digalakkan untuk meminta sampel potong ujian atau spesifikasi yang didokumenkan daripada pembekal mesin EDM wayar untuk model tertentu yang sedang dipertimbangkan dan bukannya bergantung semata-mata pada perbandingan peringkat kategori seperti ini. Digunakan bersama-sama dengan jadual di bawah, paparan radar ini bertujuan untuk menyokong perbualan yang lebih termaklum dengan pengeluar tentang konfigurasi yang paling sepadan dengan campuran bahagian sebenar kedai.
Perbandingan umum kategori mesin EDM wayar merentas kriteria penilaian biasa
Kriteria
Kelajuan sederhana
Kelajuan tinggi
Tirus besar
Julat tirus biasa
Sederhana
Terhad
Dipanjangkan
Strategi penamat biasa
Hantaran trim berbilang
Kemasan tunggal atau ringan
Hantaran trim berbilang
Pengendalian wayar biasa
Bertindak balas, digunakan semula
Bertindak balas, digunakan semula
Bertindak balas, digunakan semula
Jenis bahagian yang paling sesuai
Profil umum
Potongan kasar volum tinggi
Perkakas sudut curam
Tiada kategori mesin EDM wayar tunggal menang pada setiap kriteria; pilihan yang tepat bergantung kepada mana satu atau dua kriteria paling penting untuk campuran bahagian sebenar anda .
Penyelenggaraan dan Penyelenggaraan Jangka Panjang Peralatan EDM Wayar
Penyelenggaraan yang konsisten biasanya yang memisahkan mesin EDM wayar yang mengekalkan ketepatannya selama bertahun-tahun daripada mesin yang terkeluar daripada toleransi lebih awal. Oleh kerana prosesnya bergantung pada laluan bendalir dielektrik yang bersih, ketegangan wayar yang stabil, dan kedudukan panduan wayar yang tepat, perhatian rutin terhadap sistem ini cenderung lebih penting daripada sebarang pembaikan dramatik tunggal.
Pantau kerintangan cecair dielektrik dan gantikan penapis pada jadual tetap untuk mengekalkan keadaan nyahcas yang stabil
Periksa panduan wayar dan mati berlian secara berkala, kerana pemakaian di sini secara langsung menjejaskan ketepatan kedudukan
Semak penentukuran tegangan wayar untuk memastikan tingkah laku pemotongan konsisten merentas pas
Bersihkan laluan suapan wayar dan sesentuh suapan kuasa untuk mengelakkan penghantaran arus yang tidak konsisten
Sahkan ketepatan kedudukan paksi secara berkala, terutamanya selepas sebarang penempatan semula mesin yang ketara
Pastikan tangki dielektrik dan muncung curahan bebas daripada pengumpulan serpihan untuk menyokong keadaan curahan yang stabil
Kedai yang mencatatkan keadaan bendalir dielektrik, tarikh penggantian penapis dan pemeriksaan ketepatan berkala cenderung untuk menangkap hanyut lebih awal, yang secara amnya mengurangkan masa henti yang tidak dirancang berbanding dengan pendekatan penyelenggaraan reaktif semata-mata. Kehausan panduan wayar khususnya mudah diabaikan kerana kesannya pada ketepatan bahagian boleh beransur-ansur dan bukannya secara tiba-tiba, jadi selang pemeriksaan tetap selalunya lebih dipercayai daripada menunggu masalah yang boleh dilihat muncul.
Ketepatan kedudukan pada mesin EDM wayar dikekalkan melalui pemeriksaan dielektrik rutin, panduan wayar, dan penentukuran dan bukannya melalui sebarang pelarasan sekali sahaja.
Mengenai POOSN – Pengeluar Mesin EDM Wayar Profesional
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) ialah pengilang profesional yang mengkhusus dalam penyelidikan, pembangunan dan pengeluaran mesin CNC Wire EDM. Dengan lebih daripada 30 tahun pengalaman pembuatan, POOSN telah membangunkan kepakaran yang luas dalam teknologi EDM wayar dan peralatan pemesinan ketepatan.
Rangkaian produk kami meliputi penyelesaian EDM wayar yang berbeza, termasuk mesin Wire EDM berkelajuan sederhana Siri PSC, mesin EDM Wire berkelajuan sederhana DK60BC dan mesin EDM Wire berkelajuan tinggi Siri DK77. Kami juga menyediakan konfigurasi mesin tersuai untuk saiz bahan kerja, bahan, ketebalan, keperluan tirus dan volum pengeluaran yang berbeza.
POOSN mengendalikan kemudahan pembuatan seluas 13,703 m² dengan pasukan profesional kira-kira 80 pekerja, termasuk jurutera R&D dan kakitangan kawalan kualiti. Proses pengeluaran kami meliputi pemesinan, pemasangan mesin, penyepaduan elektrik, ujian dan pemeriksaan akhir untuk membantu memastikan prestasi mesin yang stabil sebelum penghantaran.
Kami memberi perkhidmatan kepada pengeluar acuan, syarikat pemesinan, pengedar dan pengguna industri di pasaran antarabangsa, dengan perkhidmatan OEM dan ODM tersedia untuk keperluan pelanggan tertentu.
Sama ada anda memerlukan mesin Wire EDM untuk pembuatan acuan ketepatan, pengeluaran am atau pemotongan tirus khusus, POOSN boleh mengesyorkan penyelesaian yang sesuai berdasarkan keperluan aplikasi anda.
Bekerjasama dengan pengilang yang meliputi kategori EDM wayar berkelajuan sederhana, berkelajuan tinggi dan besar tirus di bawah satu bumbung boleh memudahkan penyumberan untuk kedai yang mengendalikan julat campuran geometri bahagian .
Soalan Lazim Mengenai Mesin EDM Wayar
S1. Apakah mesin Wire EDM?
Mesin EDM Wire menggunakan wayar elektrod yang bergerak secara berterusan dan nyahcas elektrik terkawal untuk memotong bahan konduktif elektrik. Ia digunakan secara meluas untuk acuan, acuan, perkakas ketepatan dan komponen yang memerlukan profil kompleks dan ketepatan pemesinan yang tinggi.
S2. Bagaimanakah mesin EDM Wire berfungsi?
Mesin memandu wayar elektrod nipis melalui bahan kerja manakala nyahcas elektrik terkawal mengeluarkan bahan. Cecair dielektrik menyejukkan kawasan pemesinan dan membuang serpihan, manakala sistem CNC mengawal laluan pemotongan.
S3. Apakah bahan yang boleh dipotong oleh mesin Wire EDM?
EDM wayar boleh memotong banyak bahan konduktif elektrik, termasuk keluli alat, keluli keras, keluli tahan karat, tembaga, loyang, aluminium, karbida dan aloi konduktif lain. Prestasi pemotongan bergantung pada bahan, ketebalan dan parameter pemesinan.
S4. Apakah perbezaan antara EDM Wayar Kelajuan Sederhana dan Kelajuan Tinggi?
Mesin EDM Wayar Kelajuan Sederhana biasanya memberikan keseimbangan kecekapan pemotongan, ketepatan dan kemasan permukaan, menjadikannya sesuai untuk pemesinan dan aplikasi acuan umum. Mesin EDM Wayar Berkelajuan Tinggi lebih menumpukan pada kecekapan pemotongan dan produktiviti pengeluaran.
S5. Sejauh manakah ketepatan mesin Wire EDM?
Ketepatan pemesinan bergantung pada struktur mesin, sistem CNC, ketegangan wayar, bahan bahan kerja, ketebalan dan parameter pemesinan. Untuk aplikasi yang memerlukan ketepatan khusus, pelanggan harus menyediakan lukisan dan keperluan bahan kerja mereka supaya pengilang boleh menilai konfigurasi mesin yang sesuai.
S6. Berapa lama wayar molibdenum tahan?
Hayat wayar molibdenum bergantung pada kelajuan pemotongan, masa pemesinan, bahan bahan kerja, ketebalan, parameter elektrik dan ketegangan wayar. Pemeriksaan yang kerap dan penyelenggaraan yang betul boleh membantu mengekalkan prestasi pemesinan yang stabil dan memanjangkan hayat perkhidmatan wayar.
S7. Bagaimanakah cara saya memilih mesin EDM Wire yang betul?
Pertimbangkan bahan bahan kerja, ketebalan, saiz, ketepatan yang diperlukan, kemasan permukaan, sudut tirus dan jumlah pengeluaran. Menyediakan spesifikasi ini kepada pengilang adalah cara terbaik untuk memilih model dan konfigurasi mesin yang sesuai.
S8. Bagaimanakah saya memilih pengeluar Wire EDM yang boleh dipercayai?
Pertimbangkan pengalaman pembuatan pengilang, kualiti mesin, keupayaan pengeluaran, kawalan kualiti, sokongan teknikal, ketersediaan alat ganti dan perkhidmatan selepas jualan. Pengilang yang boleh dipercayai juga seharusnya boleh mengesyorkan mesin berdasarkan keperluan aplikasi sebenar anda.